
metalworkingmag.fr
18
'26
Written on Modified on
Les fraises monobloc en carbure optimisent l’usinage du titane dans les applications aéronautiques
Walter introduit des géométries à pas différentiel destinées à réduire les vibrations mécaniques lors des opérations d’usinage à paramètres de coupe élevés.
www.walter-tools.com
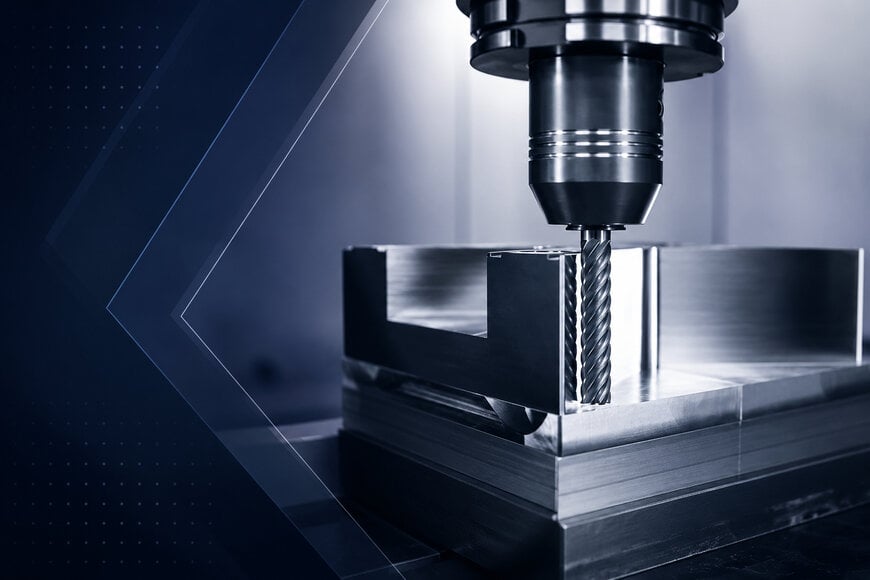
Walter a annoncé l’élargissement de sa gamme de fraises monobloc en carbure avec l’introduction d’une série d’outils spécialisés conçus pour optimiser les taux d’enlèvement de matière dans les matériaux difficiles à usiner. Cette nouvelle offre intègre des géométries de coupe avancées développées pour supporter l’usinage intensif des alliages de titane et des aciers inoxydables utilisés dans les secteurs de l’aéronautique, du médical et de l’énergie. Afin de garantir ces performances dans des environnements de production exigeants, les outils disposent de configurations de goujures optimisées capables de fonctionner de manière fiable sous de fortes contraintes mécaniques.
Pas différentiel et géométrie brise-copeaux
La conception de fraises monobloc en carbure haute performance nécessite des mécanismes de stabilisation spécifiques afin d’éviter les vibrations lors des opérations de fraisage dynamique. Grâce à une répartition précise des dents selon un pas différentiel, l’architecture de coupe perturbe les fréquences harmoniques générées lors du contact continu à grande vitesse avec les alliages difficiles à usiner. Cette variation géométrique réduit les phénomènes de résonance et assure une excellente stabilité ainsi qu’une qualité de surface élevée, même avec des paramètres de coupe élevés.
Pour répondre aux différentes stratégies d’usinage, la gamme comprend des variantes spécialisées à cinq ou sept dents. Les versions MC331 Advance sans brise-copeaux sont destinées aux opérations de finition nécessitant une qualité de surface maximale, tandis que les modèles MC333 Advance avec brise-copeaux ont été développés pour améliorer l’évacuation des copeaux.
En fragmentant les longs copeaux de titane en segments plus courts, la géométrie brise-copeaux empêche la formation d’enchevêtrements autour du porte-outil et réduit l’accumulation de chaleur dans la zone de coupe. Cette séparation limite les contraintes thermiques localisées et contribue à prévenir l’usure prématurée des arêtes de coupe.
Microgéométries multi-dents et optimisation de la structure de l’outil
La microgéométrie est disponible pour des diamètres métriques allant de 6 à 25 mm, permettant la réalisation d’opérations complexes de fraisage de poches et d’épaulements. Grâce à des nuances universelles telles que la qualité WK40EA, les surfaces de coupe conservent une dureté élevée à chaud ainsi qu’une excellente résistance à l’usure chimique lors de l’usinage d’alliages de titane tels que le Ti6Al4V ou d’aciers inoxydables austénitiques comme le 316L. Les longueurs de coupe, comprises entre deux et cinq fois le diamètre de l’outil, permettent une répartition homogène de l’usure sur les arêtes lors des opérations de fraisage trochoïdal profond.
Lors des opérations de fraisage dynamique à fort taux d’enlèvement de matière, le noyau rigide de l’outil garantit une grande rigidité en torsion et réduit les phénomènes de flexion latérale. Cette stabilité structurelle permet aux petits rayons d’angle de maintenir des tolérances dimensionnelles strictes sans provoquer de micro-écaillages des arêtes de coupe.
Cette conception modulaire permet également de multiples cycles de réaffûtage, réduisant ainsi la consommation d’outils sur le long terme. Pour les configurations spécifiques, les outils peuvent être adaptés via le service Walter Xpress afin de répondre aux exigences des montages non standard, améliorant ainsi l’efficacité globale des opérations d’usinage.
Informations techniques complémentaires (non incluses dans l’annonce produit d’origine)
Sur le marché des fraises monobloc en carbure haute performance destinées à l’aéronautique, cette nouvelle série se positionne face à des gammes établies telles que la série Harvi de Kennametal ou la famille Jabro de Seco Tools. Les comparaisons techniques montrent que les fraises conventionnelles à pas uniforme ont tendance à générer des vibrations auto-entretenues lors de l’usinage des parois en titane, obligeant les opérateurs à réduire les vitesses de coupe et les avances. La plateforme Walter s’appuie au contraire sur des angles d’hélice et des pas asymétriques afin de stabiliser les efforts de coupe.
Cette conception réduit les vibrations de la broche et prolonge la durée de vie de l’outil, même avec des profondeurs de passe axiales importantes. Par ailleurs, le développement repose sur des substrats spécifiques destinés à compenser la faible conductivité thermique des superalliages résistants à la chaleur.
Cependant, l’obtention de taux d’enlèvement de matière supérieurs à 90 % lors du fraisage profond de poches nécessite une synchronisation précise avec des systèmes modernes d’arrosage haute pression à travers broche. Une alimentation insuffisante en fluide de coupe dans les canaux étroits peut entraîner un réusinage des copeaux et des chocs thermiques localisés, réduisant ainsi les avantages en matière de durée de vie par rapport aux fraises à plaquettes indexables équipées de buses de refroidissement externes dédiées.
Édité par Sucithra Mani, rédactrice chez Induportals – adapté par l’IA.
www.walter-tools.com
