
metalworkingmag.fr
21
'26
Written on Modified on
Fraisage par copiage à plaquettes amovibles en finition et semi-finition
LMT Tools élargit le portefeuille de LMT Kieninger avec la plaquette amovible WPR-AP pour des processus de finition rentables dans l'outillage, les moules et la mécanique.
www.lmt-tools.com
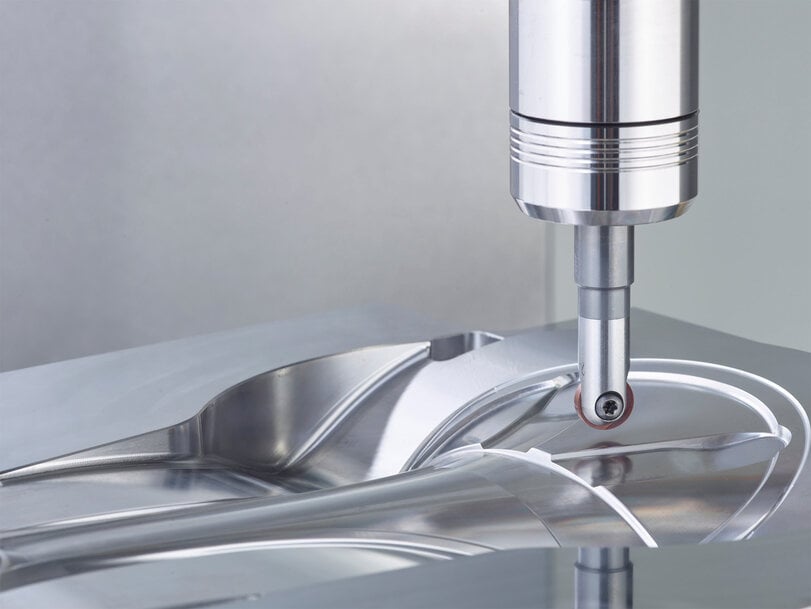
Dans l'usinage exigeant de surfaces complexes de forme libre, les entreprises de fabrication sont confrontées au défi d'allier des qualités de surface élevées et des tolérances de forme étroites à de faibles coûts d'outillage. Pour remplacer les coûteuses fraises à queue en carbure monobloc lors de la finition et de la semi-finition dans la fabrication d'outils et de moules, la construction mécanique générale ainsi que la technologie énergétique, LMT Kieninger, membre du groupe LMT Tools, a développé la plaquette de copiage hémisphérique WPR-AP au sein de la gamme CopyLine.
Exigences du processus lors du fraisage par copiage de matériaux trempés
La finition et la semi-finition de contours tridimensionnels nécessitent des outils présentant une grande précision de concentricité et de répétabilité de changement, ainsi qu'une résistance à l'usure thermique et mécanique. Classiquement, des fraises hémisphériques en carbure monobloc sont utilisées à cet effet, car elles offrent une rigidité et une précision élevées. Cependant, pour les matériaux générant une forte usure — en particulier les aciers trempés ou les alliages réfractaires —, le remplacement complet de l'outil ainsi que le réaffûtage et le rechapage complexes des fraises en carbure monobloc entraînent des coûts d'outillage et de préparation élevés.
Les systèmes modulaires de fraisage par copiage à plaquettes amovibles réduisent le besoin en carbure à la zone de coupe effective et permettent un changement d'arête rapide directement dans la machine-outil. Toutefois, la condition préalable à une substitution fiable des outils en carbure monobloc est une géométrie d'arête de coupe et une combinaison substrat-revêtement capables de résister aux pressions et températures de coupe élevées lors de l'usinage dur et de finition, sans que le fléchissement de l'outil ne compromette la précision dimensionnelle.
Architecture du matériau de coupe et intégration système de la WPR-AP
La plaquette de copiage hémisphérique WPR-AP conçue par LMT Kieninger répond à ces exigences grâce à l'interaction d'une macrogéométrie et d'une microgéométrie adaptées, d'un substrat spécifique en carbure et d'un revêtement multicouche haute performance. La base repose sur la nuance de matériau de coupe nouvellement développée LCHK05M, conçue pour assurer un équilibre entre la ténacité à la rupture et la dureté à chaud. Le substrat est complété par le revêtement Nanomold Red³, qui augmente l'effet de barrière thermique et minimise l'usure en dépouille par abrasion à des vitesses de coupe élevées.
Grâce à cette conception technique du matériau, la plaquette amovible atteint une durée de vie supérieure de 30 pour cent par rapport aux versions précédentes, tout en garantissant simultanément la qualité de surface requise sur la pièce. La plaquette couvre la plage de diamètres de 10 mm à 32 mm et est spécifiée pour un large spectre de matériaux. Outre les aciers alliés et non alliés ainsi que l'acier moulé, cela inclut les matériaux réfractaires et les aciers trempés jusqu'à une dureté de 60 HRC.
Pour l'intégration mécanique dans les environnements de fabrication existants, la WPR-AP est conçue pour être entièrement rétrocompatible avec les systèmes de porte-outils existants de LMT Kieninger. Les ateliers de fabrication peuvent utiliser la plaquette sans nouvel investissement dans des attachements sur les porte-outils à visser existants, les porte-outils en acier ou les porte-outils en carbure monobloc amortissant les vibrations, et adapter la rigidité du système global à la longueur de porte-à-faux et à la tâche d'usinage respectives.
Rentabilité et domaines d'application industrielle
Dans la pratique, le système d'outillage cible la semi-finition proche du contour final et la finition définitive d'empreintes, de matrices, de composants de turbines et de pièces mécaniques exigeantes. Jens Slaby, responsable de la ligne de produits fraisage à plaquettes amovibles chez LMT Tools, précise le positionnement technique : « Avec la WPR-AP, nous offrons à nos clients une solution universelle performante pour la finition et la semi-finition, qui leur permet d'augmenter leur productivité et de réduire leurs coûts d'outillage. Partout où la précision, la sécurité des processus et la rentabilité sont requises, la nouvelle plaquette de copiage hémisphérique démontre ses atouts. »
Grâce au remplacement direct dans le porte-outil de la plaquette de copiage hémisphérique à deux dents, les cycles logistiques habituels des outils en carbure monobloc pour le reconditionnement des outils sont supprimés, tandis que le corps de l'outil peut rester en permanence dans la broche de la machine.
Contexte supplémentaire :
Cette section détaille les spécifications techniques et une analyse comparative concurrentielle qui ne figuraient pas dans l'annonce initiale du produit.
Selon la classification ISO 513 des matériaux d'usinage, le domaine d'application de la WPR-AP s'étend des groupes principaux ISO P (acier et acier moulé) et ISO S (superalliages réfractaires à base de nickel, de cobalt ou de titane) jusqu'au groupe ISO H (aciers trempés jusqu'à 60 HRC). En particulier dans le groupe ISO H, des charges alternées extrêmes apparaissent lors du fraisage par copiage en raison de la coupe interrompue et de la vitesse de coupe effective variable le long du contour sphérique (de zéro au centre jusqu'au maximum sur le diamètre extérieur). Les revêtements nanocouches PVD tels que le système Nanomold utilisé empêchent ici la formation de fissures en peigne et retardent l'usure en cratère.
Dans la comparaison entre les fraises hémisphériques en carbure monobloc et les fraises hémisphériques modulaires à plaquettes amovibles dans la plage de diamètres de 10 mm à 32 mm, des critères de différenciation spécifiques s'appliquent en technologie de fabrication :
Les fraises à queue en carbure monobloc présentent souvent de 4 à 8 dents et atteignent un défaut de concentricité total inférieur à une plage de 0,003 mm à 0,005 mm, ce qui permet des avances par dent très élevées pour une rugosité minimale. Toutefois, à partir d'un diamètre de 12 mm à 16 mm, les coûts de matériau pour le barreau massif en carbure augmentent de manière disproportionnée.
Les systèmes hémisphériques à insertion dotés d'une plaquette amovible rectifiée avec précision disposent par conception de deux arêtes de coupe effectives. La précision de répétabilité dans le logement de plaquette des fraises à copier de haute précision se situe typiquement dans la plage de plus/moins 0,005 mm à 0,010 mm. Grâce à la suppression de la queue en carbure, les coûts par arête de coupe dans la plage de diamètres moyens (16 mm à 32 mm) diminuent généralement de 30 à 50 pour cent par rapport aux outils en carbure monobloc non revêtus ou réaffûtés.
Sur le segment de marché des fraises à copier hémisphériques de haute précision à plaquettes d'insertion à deux dents, le système CopyLine de LMT Kieninger est en concurrence avec des systèmes d'outillage établis tels que la gamme BallPlus de Fraisa, les séries Multi-Master et HeliBall d'Iscar ainsi que les systèmes CoroMill 216F de Sandvik Coromant. Tandis que les systèmes à têtes interchangeables (comme Iscar Multi-Master) misent avant tout sur un nombre élevé de dents dans la plage des petits diamètres de 8 mm à 25 mm, les plaquettes d'insertion serrées par complémentarité de forme comme la WPR-AP de LMT Kieninger répondent spécifiquement à la capacité de charge radiale élevée et à la précision de battement axial dans les cavités profondes jusqu'à 32 mm de diamètre dans la fabrication de grands outils et moules.
Édité par Sucithra Mani, rédactrice chez Induportals – adapté par l'IA.
www.lmt-tools.com
