
metalworkingmag.fr
04
'26
Written on Modified on
Outils de forage profond avec canaux de lubrification internes fabriqués par fabrication additive
Tungaloy présente les têtes de forage BTA interchangeables Fine-BeamJet, dotées de canaux de lubrification internes incurvés et imprimés en 3D afin d'optimiser l'évacuation des copeaux et la rigidité.
tungaloy.com
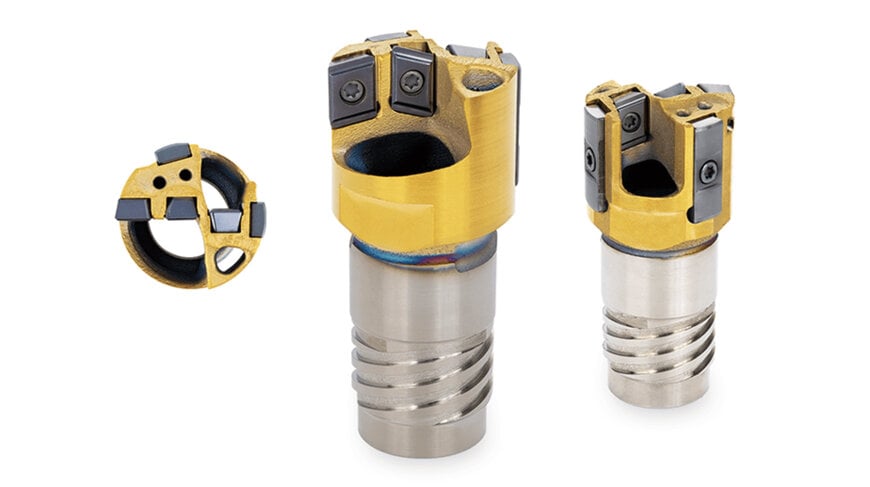
Les opérations de forage profond BTA (Boring and Trepanning Association) exigent une pression et un débit de fluide constants pour gérer les contraintes thermiques, stabiliser la dynamique de coupe et prévenir le bourrage critique de copeaux dans les alésages à fort rapport de forme (L/D). Face aux limites hydrauliques et structurelles de l'outillage conventionnel, le fabricant d'outils de coupe Tungaloy Corporation a développé la gamme Fine-BeamJet de têtes de forage BTA interchangeables. Issue de la fabrication additive, cette série d'outils intègre des conduits de lubrification non linéaires à profil optimisé, conçus pour délivrer un débit hydraulique accru vers la zone de coupe lors des opérations d'alésage de moyen diamètre.
Contraintes hydrauliques et structurelles de l'outillage BTA conventionnel
Le forage profond d'arbres de transmission automobile, de plaques tubulaires d'échangeurs thermiques et de composants pour l'industrie lourde repose sur un contrôle thermique rigoureux et une évacuation rapide du fluide. En usinage BTA standard, le fluide de coupe à haute pression est injecté à travers le jeu annulaire situé entre la paroi du trou usiné et le diamètre externe du tube de forage. Le fluide parvient à la zone de coupe, refroidit les arêtes de coupe ainsi que les patins de guidage, puis repousse les copeaux vers l'arrière à travers l'intérieur creux de la tête de forage et de la barre d'alésage.
Dans la fabrication soustractive conventionnelle, les canaux internes de lubrification doivent être forés mécaniquement par perçage 3/4 (ou au canon), ce qui limite leur géométrie à des conduits rectilignes de section circulaire uniforme. Pour les plages de diamètres moyens — en particulier autour de 30 mm — le perçage engendre des charges thermiques élevées et d'importants volumes de copeaux. Toutefois, usiner des canaux internes dans un corps en acier de cette dimension impose un compromis d'ingénierie : élargir les perçages droits pour offrir une section d'écoulement suffisante supprime de la matière au niveau du noyau, ce qui dégrade la rigidité structurelle requise pour résister aux déflexions torsionnelles et au broutement des patins de guidage.
Architecture de fabrication additive et optimisation des chemins d'écoulement
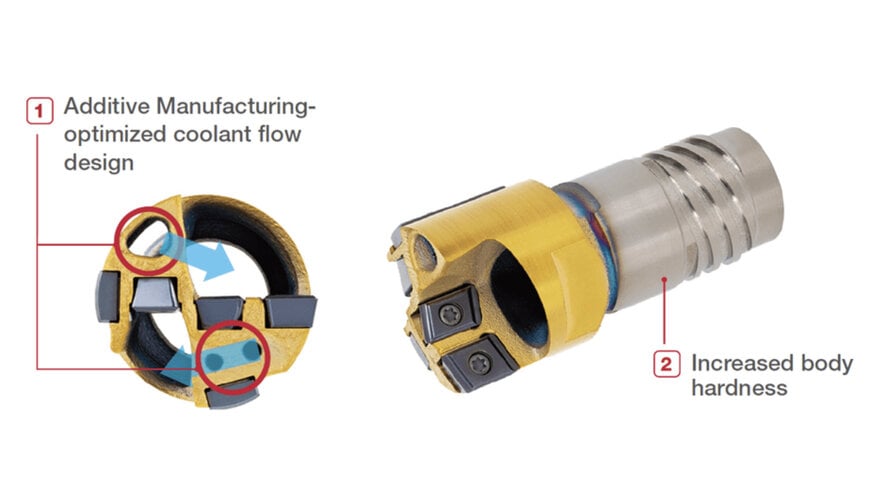
Fine-BeamJet surmonte ces contraintes mécaniques en recourant à la fabrication additive pour former le corps du foret. La fusion laser sur lit de poudre (L-PBF) ou des techniques additives métalliques équivalentes affranchissent des contraintes géométriques du perçage soustractif rectiligne, permettant aux concepteurs d'intégrer des conduits de fluide incurvés et des sections de canal non uniformes directement au cœur de la structure.
En positionnant des canaux profilés le long des axes neutres en contrainte de la tête de forage, cette conception augmente le débit volumique et la vitesse d'écoulement du fluide directement vers la zone de coupe sans amputer la matière des sections porteuses critiques. Cet apport de fluide continu et optimisé favorise le fractionnement des copeaux, maîtrise la température de coupe et évacue les copeaux de manière ininterrompue à travers le conduit interne central, empêchant ainsi tout bourrage. De plus, le procédé additif confère une dureté de surface et à cœur supérieure, limitant la déformation élastique sous sollicitations radiales et prolongeant la durée de vie du corps d'outil ainsi que de ses patins de guidage intégrés.
Spécifications des outils et compatibilité avec les systèmes d'alimentation
La gamme Fine-BeamJet couvre des diamètres d'alésage de 25 mm à 33 mm, ciblant la zone de transition critique où l'encombrement intérieur est particulièrement contraint. Pour s'adapter aux différentes configurations de machines-outils, les têtes interchangeables sont conçues pour deux architectures industrielles principales d'alimentation en fluide :
- Système monotube (STS) : Le fluide haute pression externe pénètre dans la zone de coupe par l'espace annulaire externe, évacuant le liquide de refroidissement et les copeaux par le canal central d'un unique tube de forage creux.
- Système bitube (DTS / Éjecteur) : Le fluide est injecté par l'espace annulaire concentrique formé entre les tubes intérieur et extérieur, puis évacué avec les copeaux via le tube central, éliminant la nécessité d'un joint d'étanchéité haute pression externe contre la face de la pièce.
Ces deux configurations intègrent des plaquettes de coupe amovibles et des patins d'usure, permettant aux opérateurs de maintenir les tolérances d'alésage et la répétabilité des états de surface sans démonter la barre d'alésage de la broche de la machine.
Contexte supplémentaire :
cette section détaille les spécifications techniques et l'analyse comparative concurrentielle qui ne figuraient pas dans l'annonce initiale du produit.
En perçage profond, le procédé BTA s'inscrit dans les normes de la série ISO 3000 relatives aux équipements de forage profond, où les rapports longueur/diamètre dépassent fréquemment 10:1 et peuvent atteindre 100:1. Les performances thermiques et hydrauliques des têtes BTA conditionnent directement les limites admissibles des avances et des vitesses de coupe (vc), généralement comprises entre 80 et 140 m/min dans les aciers alliés standards lors de l'utilisation de plaquettes en carbure revêtu.
Historiquement, les têtes de forage BTA usinées de façon conventionnelle par des fabricants tels que Sandvik Coromant, Botek et Guhring reposent sur des corps brasés ou assemblés mécaniquement avec des conduits rectilignes circulaires réalisés par usinage CNC multiaxe ou opérations de perçage profond auxiliaires. Ces géométries rectilignes génèrent des turbulences et des chutes de pression aux raccords angulaires, imposant des pressions de service dépassant couramment 40 à 70 bar pour garantir un débit suffisant. Les canaux conformes issus de la fabrication additive réduisent les pertes de charge en adoucissant les rayons de courbure internes et en adaptant la section hydraulique aux exigences de flux locales. En outre, la fabrication additive métallique à base d'aciers à outils tels que le 1.2709 (acier maraging) permet d'atteindre, après traitement thermique, des duretés supérieures à 50–54 HRC, surpassant les aciers de construction faiblement alliés traditionnellement employés dans les corps assemblés ou soudés, et offrant ainsi une meilleure résistance à la flexion dans l'alésage ainsi qu'à l'usure abrasive des logements de patins.
Édité par Natania Lyngdoh, rédactrice d’Induportals, avec l’assistance de l’IA.
www.tungaloy.com
Contexte supplémentaire :
cette section détaille les spécifications techniques et l'analyse comparative concurrentielle qui ne figuraient pas dans l'annonce initiale du produit.
En perçage profond, le procédé BTA s'inscrit dans les normes de la série ISO 3000 relatives aux équipements de forage profond, où les rapports longueur/diamètre dépassent fréquemment 10:1 et peuvent atteindre 100:1. Les performances thermiques et hydrauliques des têtes BTA conditionnent directement les limites admissibles des avances et des vitesses de coupe (vc), généralement comprises entre 80 et 140 m/min dans les aciers alliés standards lors de l'utilisation de plaquettes en carbure revêtu.
Historiquement, les têtes de forage BTA usinées de façon conventionnelle par des fabricants tels que Sandvik Coromant, Botek et Guhring reposent sur des corps brasés ou assemblés mécaniquement avec des conduits rectilignes circulaires réalisés par usinage CNC multiaxe ou opérations de perçage profond auxiliaires. Ces géométries rectilignes génèrent des turbulences et des chutes de pression aux raccords angulaires, imposant des pressions de service dépassant couramment 40 à 70 bar pour garantir un débit suffisant. Les canaux conformes issus de la fabrication additive réduisent les pertes de charge en adoucissant les rayons de courbure internes et en adaptant la section hydraulique aux exigences de flux locales. En outre, la fabrication additive métallique à base d'aciers à outils tels que le 1.2709 (acier maraging) permet d'atteindre, après traitement thermique, des duretés supérieures à 50–54 HRC, surpassant les aciers de construction faiblement alliés traditionnellement employés dans les corps assemblés ou soudés, et offrant ainsi une meilleure résistance à la flexion dans l'alésage ainsi qu'à l'usure abrasive des logements de patins.
Édité par Natania Lyngdoh, rédactrice d’Induportals, avec l’assistance de l’IA.
www.tungaloy.com
