
metalworkingmag.fr
25
'26
Written on Modified on
Optimisation des flux d'usinage multi-axes pour la fabrication de précision
FANUC America lance un programme de standardisation pour aligner les logiciels FAO, la cinématique machine et les commandes numériques dans l'usinage de précision.
www.fanuc.eu
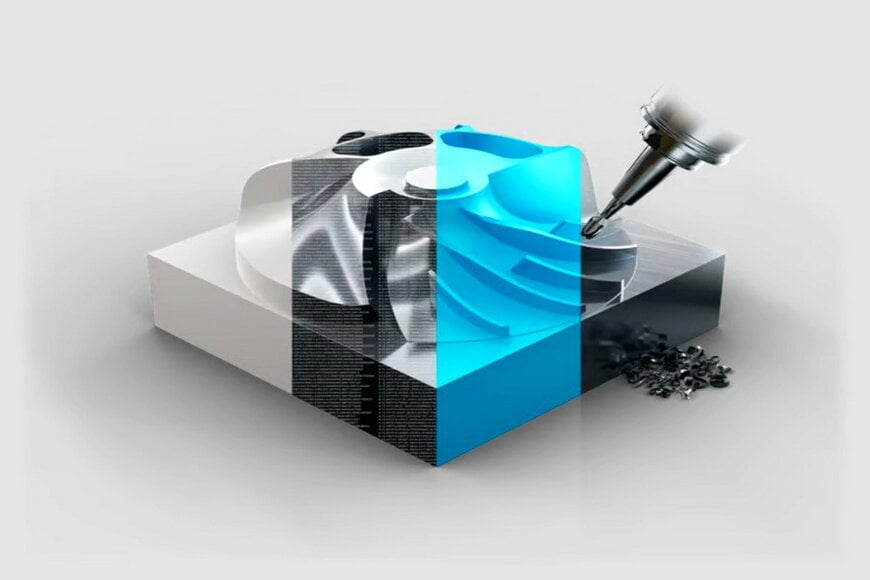
Une initiative d'ingénierie multisectorielle réunit des concepteurs de commandes numériques par calculateur (CNC), des constructeurs de machines-outils et des éditeurs de CAO/FAO pour éliminer les goulets d'étranglement liés aux post-processeurs propriétaires dans l'aérospatiale et la fabrication de composants complexes. Ce cadre établit des pratiques standardisées d'usinage cinq axes afin de garantir un contrôle continu du point centre outil, une cinématique multi-axes uniforme et l'exécution automatisée des trajectoires d'outils sur des systèmes de production hétérogènes.
Standardisation du post-traitement et de la cinématique multi-axes
Les flux de travail traditionnels d'usinage CNC cinq axes nécessitent fréquemment des ajustements de code G spécifiques à chaque machine ainsi que des calculs manuels de vecteurs d'axes. Cette dépendance contraint les équipes d'ingénierie à reprogrammer, re-simuler et corriger les trajectoires d'outils dès que la production est transférée vers une autre machine. Les variations qui en résultent augmentent les temps de réglage, élèvent les taux de rebut et compliquent l'assurance qualité dans les applications à tolérances serrées, telles que la fabrication de turbomachines et de structures aérospatiales.
Le cadre de standardisation remplace la programmation dépendante de la machine par une programmation standardisée centrée sur la pièce. En synchronisant les définitions cinématiques entre les post-processeurs FAO et les paramètres natifs de la CNC, les programmes pièces demeurent fonctionnellement identiques, quelle que soit l'architecture de la machine-outil ciblée.
« Cette méthodologie réduit considérablement le temps de développement de la conception à la pièce, car le programme reste le même quelle que soit la machine utilisée », a déclaré Rick Schultz, directeur exécutif aérospatiale chez FANUC America. « Au lieu de concevoir une pièce, de générer un programme, de le tester sur une machine, puis d'ajuster le post-processeur ou le programme pour cette machine spécifique, les fabricants peuvent s'appuyer sur un processus cohérent qui fonctionne d'une machine à l'autre. »
Intégration de l'écosystème et validation empirique
Le cadre harmonise quatre étapes critiques du flux numérique-physique : le moteur de génération de trajectoires CAO/FAO, le post-processeur logiciel, le jumeau numérique de simulation cinématique et la commande de la machine-outil physique.
Les constructeurs de machines et les éditeurs de logiciels CAO/FAO doivent valider leurs intégrations en usinant une pièce d'essai standardisée cinq axes. L'usinage de cette géométrie d'étalonnage standardisée permet de vérifier que la combinaison des paramètres de commande, de la compensation volumétrique des erreurs et des profils de gestion des trajectoires à grande vitesse s'exécute avec une précision répétable.
Contexte supplémentaire
Cette section détaille les spécifications techniques et l'analyse comparative concurrentielle non incluses dans l'annonce initiale du produit.
La standardisation de l'usinage multi-axes repose sur des fonctions natives de contrôle continu et fluide du point centre outil (TCP) et de transformation de coordonnées, telles que le Smooth TCP (G43.4/G43.5) et la compensation des erreurs de positionnement de la pièce (G54.4). Ces fonctions calculent les trajectoires vectorielles directement au cours du cycle d'interpolation de la CNC, évitant ainsi au logiciel FAO de segmenter les courbes en une succession dense de points linéaires.
Des écosystèmes comparables d'optimisation multi-axes fonctionnent sur d'autres architectures de commande numérique :
- Siemens Sinumerik (par exemple 840D sl / ONE) utilise les modules de contrôle de trajectoire Advanced Surface et Top Surface, associés à des cycles cinématiques standard (CYCLE996, CYCLE800) et aux transformations natives TRAORI, afin de maintenir la continuité des trajectoires sur différentes configurations cinématiques.
- Heidenhain (par exemple TNC 640) s'appuie sur les modules Dynamic Precision — notamment la compensation dynamique du couplage d'axes (CTC) et KinematicsOpt — pour dissocier le positionnement de l'outil des déformations structurelles de la machine, standardisant l'exécution multi-axes via des fonctions de plan conversationnelles et des définitions vectorielles spatiales.
Ces deux architectures permettent une programmation FAO indépendante de la machine en transférant les transformations géométriques et cinématiques vers le contrôleur interne plutôt que vers le post-processeur externe.
Édité par Evgeny Churilov, Induportals Media - Adapté par l'IA.
www.fanucamerica.com
Édité par Evgeny Churilov, Induportals Media - Adapté par l'IA.
www.fanucamerica.com
