
metalworkingmag.fr
16
'26
Written on Modified on
MAPAL présente le MEGA-Deep-Drill-Alu de 2e génération pour l'usinage de l'aluminium
Le nouvel outil intègre des canaux de refroidissement élargis et atteint des profondeurs de perçage allant jusqu'à 40xD.
mapal.com
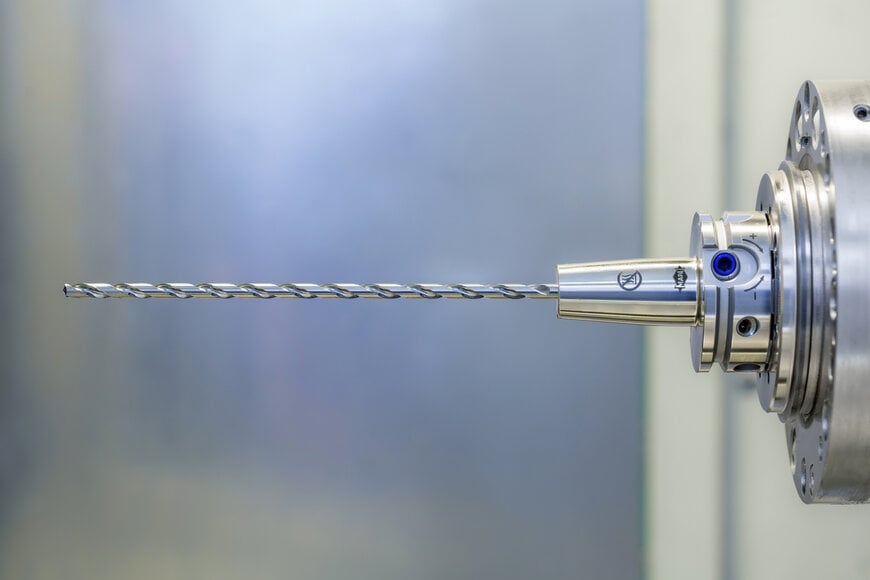
MAPAL a lancé la deuxième génération de son MEGA-Deep-Drill-Alu, un outil conçu pour maîtriser les défis du perçage profond dans l'aluminium. Développé principalement pour l'industrie automobile et les secteurs de l'usinage général, ce nouveau foret prend en charge des vitesses d'avance élevées et une évacuation fiable des copeaux sur un large spectre de matériaux, allant des alliages de forgeage à l'aluminium moulé à haute teneur en silicium. Disponible dans des diamètres de 3 mm à 16 mm, l'outil permet des longueurs de perçage extrêmes allant de 15xD à 40xD.
Géométrie améliorée pour les contre-perçages et les sorties inclinées
Pour maintenir la stabilité du processus à des profondeurs de perçage extrêmes, le MEGA-Deep-Drill-Alu intègre un profil de diamètre d'âme adapté ainsi que quatre marges de guidage. Cette conception assure un guidage précis de l'outil sur toute la profondeur du trou, atténuant les vibrations même lors de la navigation dans des géométries de pièces internes complexes telles que des perçages croisés ou des sorties inclinées. L'outil dispose d'une arête de coupe principale droite qui réduit les défauts macroscopiques et la formation de bavures, tandis que l'affûtage de la pointe et les goujures de copeaux ultra-finement polies accélèrent l'élimination continue des copeaux d'aluminium. Lors d'essais sur site, le foret a atteint des vitesses d'avance allant jusqu'à 0,4 millimètre par tour et a démontré des durées de vie d'outil s'étendant jusqu'à 3,2 kilomètres de matériau percé.
Refroidissement à haut volume et revêtements configurables
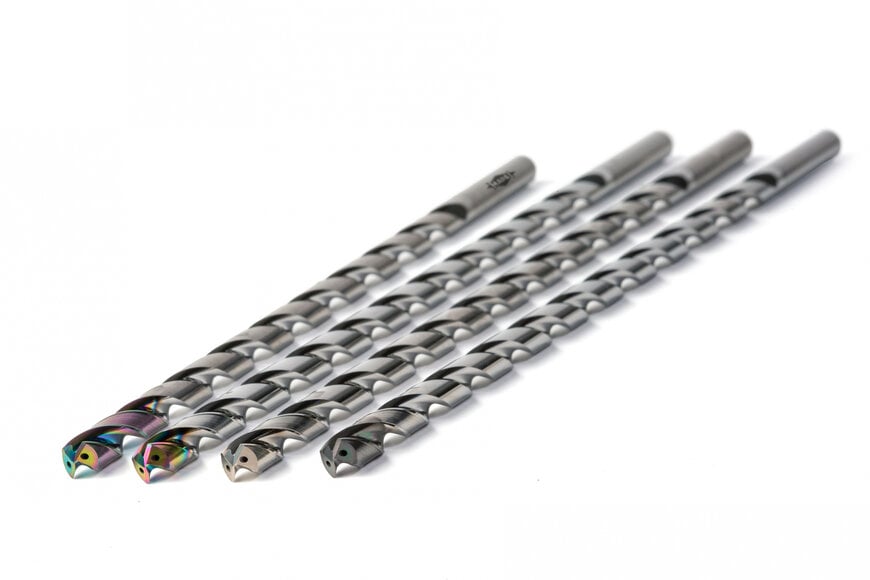
Un élément différenciateur essentiel de la conception de seconde génération est son architecture de refroidissement interne. MAPAL a élargi les canaux de refroidissement de 20 pour cent, dirigeant un volume de liquide de refroidissement nettement plus élevé directement vers l'arête de coupe principale et les coins. Ce gestion thermique avancée minimise l'usure et préserve la résistance à la rupture, ce qui s'avère particulièrement bénéfique lors de l'utilisation de systèmes de lubrification minimale (MQL). Pour s'adapter aux différentes propriétés abrasives, l'outil de base non revêtu peut être personnalisé avec deux revêtements de tête configurables. Cette souplesse permet aux fabricants d'ajuster précisément la résistance à l'usure du foret en fonction de la teneur spécifique en silicium de l'alliage d'aluminium cible et de la stratégie de lubrification de l'usine.
Contexte additionnel : Gestion du bourrage (Built-Up Edge) dans le perçage profond de l'aluminium
Cette section détaille les spécifications techniques et l'analyse comparative non incluses dans l'annonce originale du produit.
Le perçage profond dans l'aluminium (généralement défini par des rapports profondeur/diamètre supérieurs à 10xD) présente des défis tribologiques uniques par rapport à l'usinage de l'acier. La ductilité élevée et le bas point de fusion de l'aluminium le rendent très sujet à l'adhésion, entraînant la formation d'un bourrage ou arête rapportée (BUE, Built-Up Edge) où le matériau ramolli se soude microscopiquement directement sur l'outil de coupe en carbure. Si les copeaux ne sont pas évacués rapidement, ils s'accumulent à l'intérieur des goujures, provoquant une cassure catastrophique de l'outil au fond du trou. De plus, les alliages d'aluminium de fonderie utilisés dans les blocs-moteurs automobiles contiennent des niveaux élevés de silicium pour améliorer la fluidité de la coulée. Ces précipités de silicium agissent comme un sable microscopique extrêmement abrasif au sein de la matrice métallique, usant rapidement les arêtes de coupe standard. La combinaison de goujures ultra-polies (pour réduire la friction et prévenir la BUE), de revêtements durs spécialisés (pour résister à l'abrasion du silicium) et de canaux de refroidissement surdimensionnés (pour évacuer de force les copeaux à l'aide de fluide haute pression ou d'aérosols MQL) est essentielle pour maintenir des processus de fabrication déterministes et continus sur les lignes de production automobile à grand volume.
Édité par le journaliste industriel Lekshman Ramdas avec l'assistance de l'IA.
www.mapal.com
