
metalworkingmag.fr
19
'26
Written on Modified on
Nuances de Tournage Walter pour Acier Inoxydable
Walter optimise l'usinage de l'acier inoxydable avec les nuances Tiger·tec Gold MT-TiCN-CVD WMP20G et WMP30G pour stabiliser la production industrielle.
www.walter-tools.com
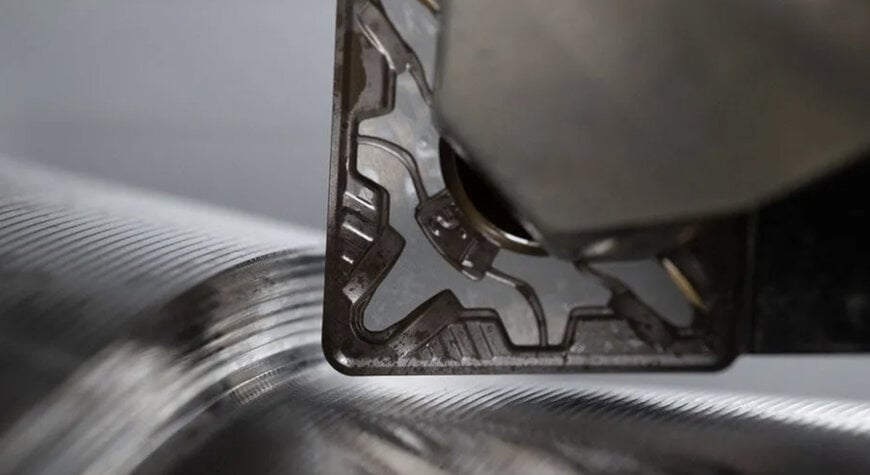
L'usinage de composants en acier inoxydable dans des environnements exigeants nécessite des outils capables de résister à des contraintes thermiques et mécaniques extrêmes. Pour répondre à ce défi opérationnel dans les secteurs de l'offshore, du pétrole, du gaz, de l'agroalimentaire, de la défense, de la chimie et de l'énergie, Walter introduit les nouvelles nuances de tournage Tiger·tec® Gold MT-TiCN-CVD WMP20G et WMP30G.
Contexte d'Ingénierie et Défis Opérationnels
L'augmentation de la demande mondiale pour des composants en acier inoxydable impose aux industriels d'optimiser continuellement leurs processus de coupe. Les matériaux austéno-ferritiques, martensitiques et duplex génèrent des forces de coupe élevées et une usure rapide des arêtes, compromettant la répétabilité et augmentant les coûts de production. La maîtrise de la durée de vie de l'outil et de la fiabilité du processus est donc primordiale, en particulier lors de la fabrication de grandes pièces onéreuses ou de la production en série à grande vitesse.
Explication Technique et Principe de Fonctionnement
Les nouvelles nuances Tiger·tec® Gold reposent sur une architecture de substrat à gradient innovante conçue pour maximiser la résilience de l'outil. Cette structure intègre des inclusions locales de cobalt au niveau de l'arête de coupe pour accroître la ténacité, tout en conservant une dureté élevée au cœur de la plaquette. Ce mécanisme d'ingénierie protège l'arête contre les chocs répétés des copeaux et minimise drastiquement les risques d'écaillage.
De plus, un double traitement de finition appliqué sur l'arête de coupe permet de réduire significativement le coefficient de frottement. Ce substrat est couplé à un revêtement Tiger·tec® Gold MT-TiCN-CVD spécifiquement calibré pour les exigences de la norme ISO M, ainsi qu'à la géométrie d'ébauche RM7. Cette géométrie garantit une stabilité structurelle élevée, particulièrement lors de l'usinage de pièces forgées ou du tournage contre un épaulement, des opérations traditionnellement propices aux ruptures d'outils.
Pertinence du Produit et Applications Industrielles
Ensemble, ces avancées métallurgiques constituent une solution globale inédite sur le marché, offrant une polyvalence maximale de l'acier inoxydable à l'acier carbone avec une résistance à l'usure exceptionnelle. Les capacités du système se déclinent en deux variantes stratégiques :
- Nuance WMP20G : Optimisée pour les applications classiques nécessitant des vitesses de coupe élevées dans les matériaux ISO M et jusqu'à la classe ISO P. Elle offre une productivité maximale pour la production en série grâce à sa dureté supérieure.
- Nuance WMP30G : Privilégie la ténacité pour sécuriser l'usinage de pièces de grandes dimensions, de pièces uniques à forte valeur ajoutée, ou lors d'opérations critiques telles que le surfaçage de cordons de soudure pour les applications de blindage.
Contexte Supplémentaire
Cette section détaille les spécifications techniques et l'analyse comparative concurrentielle qui ne sont pas incluses dans l'annonce originale du produit.
L'évolution technologique dans l'usinage des aciers inoxydables (ISO M) s'oriente fortement vers l'adoption de revêtements CVD à moyenne température (MT-TiCN). Contrairement aux revêtements PVD traditionnels, le processus MT-TiCN-CVD permet d'obtenir des couches plus épaisses et hautement structurées qui résistent mieux à l'usure en cratère et aux températures extrêmes générées lors de la coupe continue à haute vitesse. Sur le plan opérationnel, l'association de géométries de coupe renforcées comme la RM7 permet de gérer des profondeurs de passe allant généralement de 1,0 à 8,0 mm, avec des avances de l'ordre de 0,25 à 0,85 mm/tr. Cette capacité de dégagement de matière stabilise la formation et l'évacuation des copeaux, même dans des conditions de coupe irrégulières ou génératrices de chocs.
Édité par Maria Brueva, rédaction Induportals – adapté par l'IA.
www.walter-tools.com
