
metalworkingmag.fr
28
'26
Written on Modified on
Optimisation de l'usinage des rainures de clavette borgnes grâce aux fraises à têtes interchangeables
Tungaloy Corporation présente la fraise à tête interchangeable TungMeister VVFH conçue pour regrouper le perçage, le rainurage et la finition périphérique en une séquence d'usinage continue sur arbres mécaniques.
tungaloy.com
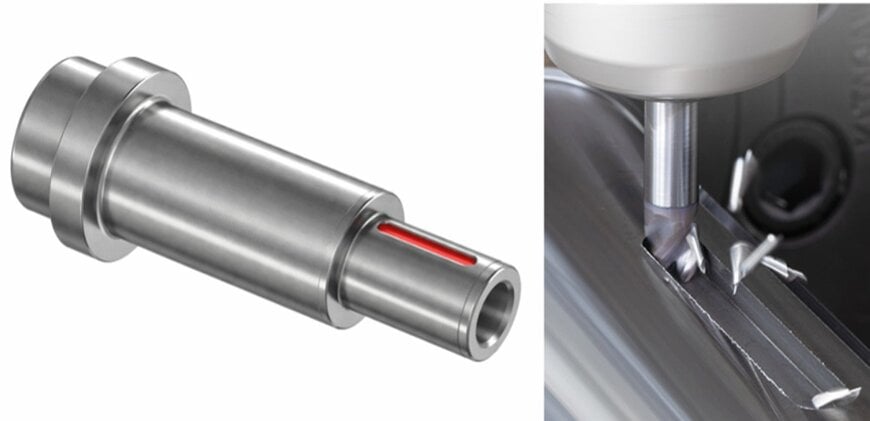
Conçue pour la fabrication d'arbres de transmission dans les secteurs de l'automobile, de l'aérospatiale, de la mécanique lourde et des groupes motopropulseurs de véhicules électriques, cette solution répond aux contraintes mécaniques associées à la production de rainures de clavette borgnes. La tête de fraisage combine une géométrie coupeuse au centre pour le perçage avec des capacités de rainurage latéral et de surfaçage-dressage au sein d'une plateforme d'outillage modulaire.
Contraintes cinématiques de l'usinage de rainures de clavette borgnes
L'usinage de rainures de clavette borgnes sur des arbres de transmission impose des compromis stricts en matière de trajectoire d'outil. Les formes fermées empêchant une entrée radiale de l'outil depuis l'extérieur de la pièce, les opérateurs ont traditionnellement recours à trois méthodes, chacune présentant des inconvénients opérationnels :
La première méthode, l'interpolation hélicoïdale ou la plongée en rampe avec une fraise deux tailles standard, évite les changements d'outil mais exige une distance d'engagement importante. Sur des rainures profondes, la longueur de la trajectoire en rampe augmente les temps de cycle et expose les arêtes de coupe à des vecteurs d'efforts axiaux et radiaux variables.
La deuxième méthode repose sur des passes successives de faible profondeur axiale avec des mouvements d'avance latérale répétés. Cette approche limite les charges mécaniques sur l'outil, mais multiplie le nombre de passes, ce qui allonge les temps de cycle et provoque une usure hétérogène de la fraise.
La troisième méthode associe le perçage préalable d'un avant-trou au rainurage d'ébauche puis à la finition périphérique. Si cette méthode dissocie les sollicitations mécaniques, elle requiert l'utilisation de deux à trois outils distincts, monopolise des logements dans le magasin d'outils, nécessite des unités d'outils tournants sur les tours à commande numérique et multiplie les changements d'outils. Sur des tourelles à espace restreint, l'usage de forets dédiés aux avant-trous alourdit la gestion des stocks d'outils et allonge les temps de réglage.
Géométrie intégrée pour opérations multidirectionnelles
Le système TungMeister VVFH combine trois caractéristiques géométriques afin d'assurer la transition entre le perçage par plongée verticale axiale et le fraisage latéral sous forte charge :
- Trois lèvres coupeuses au centre : La tête de coupe comporte trois arêtes convergentes au centre. Lors de la plongée axiale en direction Z, les trois arêtes s'engagent simultanément, assurant une répartition équilibrée des efforts axiaux sur le profil de l'outil. Cette conception supprime la zone morte au centre et permet une pénétration stable dans la matière pleine sans avant-trou.
- Volume de goujures accru : Le perçage en matière pleine restreint l'évacuation des copeaux en raison des parois environnantes de la rainure. La tête VVFH intègre de larges poches à copeaux offrant 150 pour cent du volume de goujure des conceptions conventionnelles. Cette capacité prévient le bourrage de copeaux lors de la pénétration axiale directe et élimine le recoupage des copeaux lors des passes de rainurage plein d'ébauche.
- Hélice à pas variable : Le passage d'une pénétration axiale à un rainurage dans la masse à 100 pour cent d'engagement radial génère des efforts radiaux élevés ainsi que des variations de charge d'usinage. L'angle d'hélice variable brise la résonance harmonique, réduisant les vibrations et stabilisant la génération des parois latérales lors des passes à plein diamètre.
Configurations d'attachements et rigidité structurelle
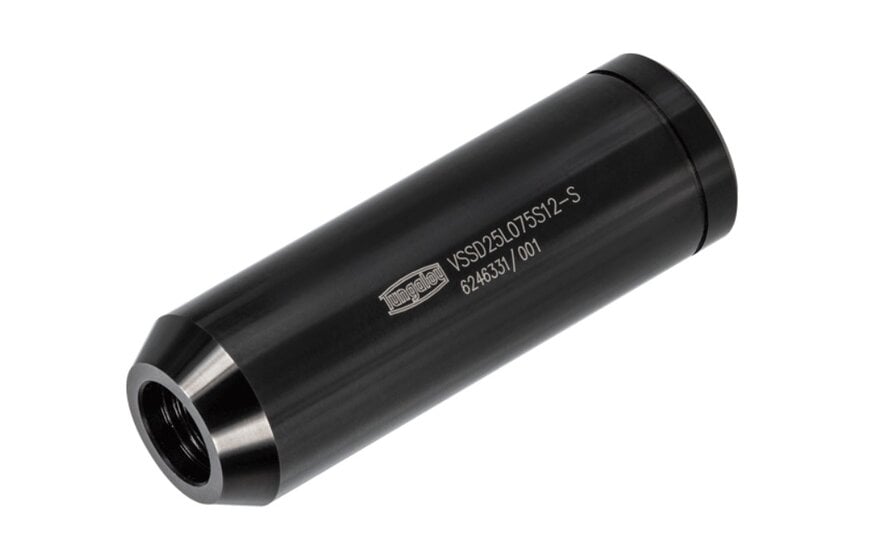
L'exploitation de fraises multidirectionnelles nécessite une maîtrise de la flexion causée par les efforts radiaux appliqués lors du rainurage et du dressage périphérique. Deux types d'attachements répondent à ces exigences dynamiques :
- Attachements haute rigidité VSSD : Caractérisés par un diamètre de corps supérieur au filetage de la jonction, ces attachements cylindriques résistent aux moments de flexion sous fortes contraintes radiales. Lors des essais comparatifs de rainurage, l'attachement VSSD a démontré un usinage sans broutage jusqu'à une profondeur de passe trois fois supérieure à celle d'une fraise carbure monobloc de référence.
- Attachements à pince intégrée VER : Conçus pour les unités d'outils tournants sur tours CNC, tours automatiques de type décolletage et centres de tournage multifonctions, ces corps intègrent directement la conicité de serrage ER11 à ER25. L'élimination des porte-outils intermédiaires réduit le porte-à-faux total de l'assemblage, garantissant la rigidité dans les espaces de travail restreints.
Applications de production industrielle
Les données d'usinage issues de plusieurs secteurs industriels illustrent les gains de productivité et la stabilisation de l'usure :
Sur un arbre de moteur pour véhicule électrique en acier allié SCM440 (27 à 35 HRC) avec une rainure de 10 mm de large, 400 mm de long et 4,5 mm de profondeur, le remplacement d'une fraise en acier rapide de 8 mm par une tête VVFH de 8 mm en nuance carbure AH715 sur attachement VSSD a modifié le mode de défaillance. Le bris prématuré d'arête a été éliminé au profit d'une usure régulière en dépouille. La durée de vie de l'outil est passée de 5 à 30 pièces usinées par tête, à une vitesse de coupe identique de 23 mètres par minute et une vitesse d'avance de 45 millimètres par minute.
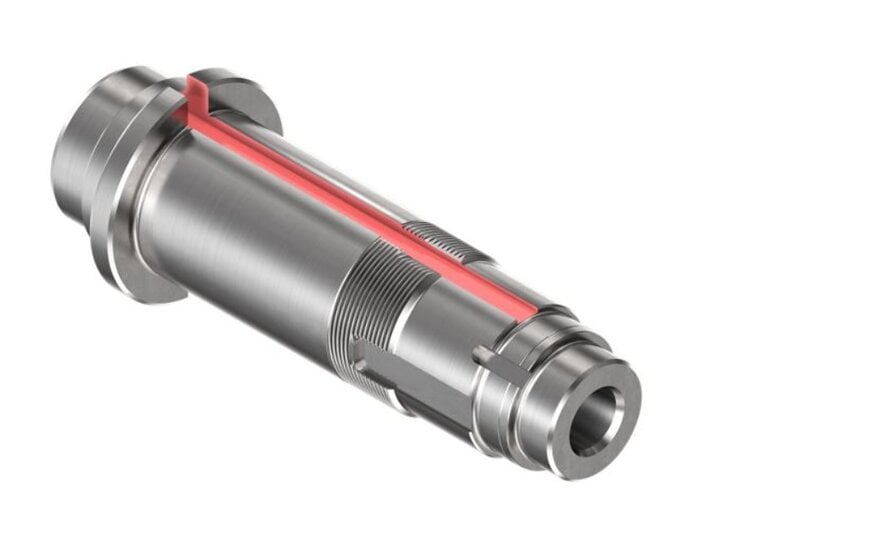
Sur un arbre de transmission en acier SCM420 et SCM430, trois opérations distinctes (foret pilote à fond plat, fraise d'ébauche et fraise de finition) ont été regroupées en deux étapes au moyen d'une seule tête VVFH de 10 mm. À une vitesse de perçage de 60 mètres par minute (avance par dent de 0,03 mm) et une vitesse de rainurage de 100 mètres par minute (profondeur de passe de 3,5 mm et avance par dent de 0,07 mm), l'assemblage a atteint un débit de copeaux de 23,4 centimètres cubes par minute tout en réduisant le temps dédié aux changements d'outils.
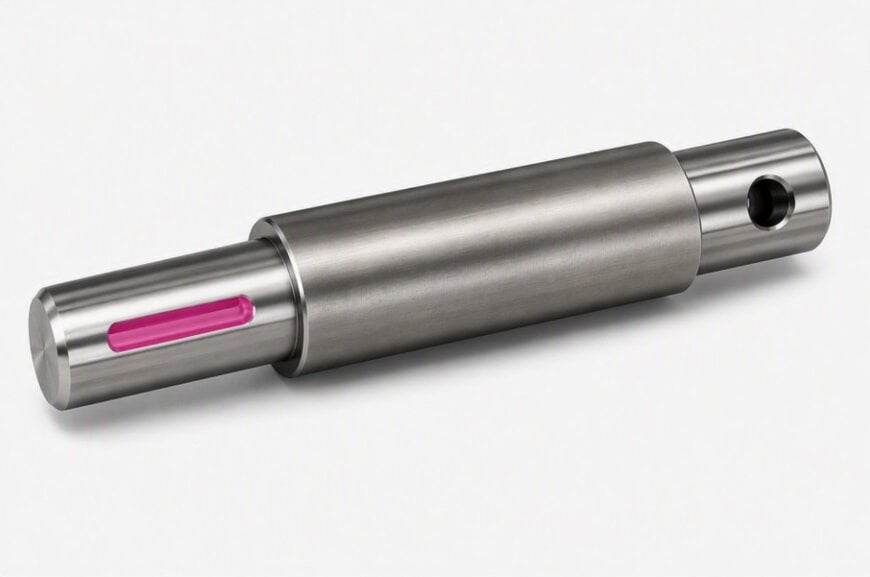
Sur un arbre de moteur diesel en acier au carbone S45C présentant une rainure de clavette de 8 mm de large, 5 mm de profondeur et 58 mm de long, l'intégration du perçage et du rainurage a remplacé la solution concurrente à deux outils. L'augmentation de l'avance par dent à 0,03 mm a permis de porter la vitesse d'avance de 95 à 215 millimètres par minute, portant la production de 126 à 160 pièces par tête tout en réduisant le temps d'usinage de 240 à 75 secondes.
Contexte additionnel
Cette section détaille les spécifications techniques et l'analyse comparative concurrentielle non incluses dans l'annonce initiale du produit.
Les systèmes de fraisage modulaires à têtes interchangeables en carbure représentent une approche clé pour optimiser les ateliers mécaniques en combinant la rigidité des outils monoblocs à la rapidité d'indexation des têtes amovibles. Dans le domaine du rainurage de clavettes, les gammes comparables comprennent notamment les systèmes Multi-Master d'Iscar (notamment les têtes à coupe au centre MM EC et MM TS) et la série modulaire Minimaster de Seco. L'évaluation comparative de ces systèmes repose sur trois critères : la rigidité de la liaison filetée, la capacité de plongée axiale directe et le dégagement des goujures en rainurage plein diamètre.
Les données d'usinage issues de plusieurs secteurs industriels illustrent les gains de productivité et la stabilisation de l'usure :
Sur un arbre de moteur pour véhicule électrique en acier allié SCM440 (27 à 35 HRC) avec une rainure de 10 mm de large, 400 mm de long et 4,5 mm de profondeur, le remplacement d'une fraise en acier rapide de 8 mm par une tête VVFH de 8 mm en nuance carbure AH715 sur attachement VSSD a modifié le mode de défaillance. Le bris prématuré d'arête a été éliminé au profit d'une usure régulière en dépouille. La durée de vie de l'outil est passée de 5 à 30 pièces usinées par tête, à une vitesse de coupe identique de 23 mètres par minute et une vitesse d'avance de 45 millimètres par minute.
Sur un arbre de transmission en acier SCM420 et SCM430, trois opérations distinctes (foret pilote à fond plat, fraise d'ébauche et fraise de finition) ont été regroupées en deux étapes au moyen d'une seule tête VVFH de 10 mm. À une vitesse de perçage de 60 mètres par minute (avance par dent de 0,03 mm) et une vitesse de rainurage de 100 mètres par minute (profondeur de passe de 3,5 mm et avance par dent de 0,07 mm), l'assemblage a atteint un débit de copeaux de 23,4 centimètres cubes par minute tout en réduisant le temps dédié aux changements d'outils.
Sur un arbre de moteur diesel en acier au carbone S45C présentant une rainure de clavette de 8 mm de large, 5 mm de profondeur et 58 mm de long, l'intégration du perçage et du rainurage a remplacé la solution concurrente à deux outils. L'augmentation de l'avance par dent à 0,03 mm a permis de porter la vitesse d'avance de 95 à 215 millimètres par minute, portant la production de 126 à 160 pièces par tête tout en réduisant le temps d'usinage de 240 à 75 secondes.
Contexte additionnel
Cette section détaille les spécifications techniques et l'analyse comparative concurrentielle non incluses dans l'annonce initiale du produit.
Les systèmes de fraisage modulaires à têtes interchangeables en carbure représentent une approche clé pour optimiser les ateliers mécaniques en combinant la rigidité des outils monoblocs à la rapidité d'indexation des têtes amovibles. Dans le domaine du rainurage de clavettes, les gammes comparables comprennent notamment les systèmes Multi-Master d'Iscar (notamment les têtes à coupe au centre MM EC et MM TS) et la série modulaire Minimaster de Seco. L'évaluation comparative de ces systèmes repose sur trois critères : la rigidité de la liaison filetée, la capacité de plongée axiale directe et le dégagement des goujures en rainurage plein diamètre.
- Rigidité de la liaison filetée : Le système Tungaloy TungMeister utilise une liaison filetée interne carbure-sur-acier ou carbure-sur-carbure conçue pour supporter les charges de flexion radiale. À titre comparatif, la gamme Multi-Master d'Iscar adopte une liaison filetée monobloc en carbure avec portées de contact radiales, tandis que le système Minimaster de Seco recourt à un filetage central interne avec contact plan et cône. L'élargissement du corps sur les attachements VSSD vise à combler l'écart de rigidité statique entre les montages modulaires et les fraises en carbure monobloc.
- Transition de la plongée axiale au rainurage latéral : La majorité des fraises modulaires à trois ou quatre hélices du marché intègrent un pas différentiel pour amortir le broutage, mais seules des géométries spécifiques disposent d'arêtes coupeuses au centre adaptées au perçage axial direct en Z. Les têtes conventionnelles requièrent généralement une entrée en rampe avec un angle compris entre 1 et 3 degrés pour contourner l'absence de coupe au centre. La tête VVFH intègre une géométrie coupeuse au centre sur ses trois lèvres, autorisant des avances axiales de plongée atteignant 0,03 mm par dent dans les aciers alliés et non alliés sans avant-trou préalable.
- Évacuation volumique des copeaux : Lors des opérations de rainurage plein à pleine largeur (1xD), la durée de vie des outils modulaires est principalement limitée par l'évacuation des copeaux plutôt que par l'usure de dépouille. Les têtes modulaires de plongée à deux lèvres (telles que les variantes plongeantes Seco Minimaster) offrent un grand volume d'évacuation mais brident les vitesses d'avance de table. À l'inverse, les têtes à quatre lèvres réduisent la profondeur des goujures. L'architecture à trois lèvres avec augmentation de 150 pour cent du volume de goujure établit un équilibre opérationnel, autorisant des avances par dent comprises entre 0,03 et 0,07 mm tout en conservant un espace suffisant pour évacuer les copeaux sans nécessiter une lubrification interne haute pression.
